

Абстрактный
Промышленные системы передачи жидкостей основаны на бесшовных структурных соединительных компонентах для поддержания контролируемого потока среды, сдерживания давления и долгосрочной целостности трубопровода на протяжении непрерывных производственных циклов.Фитинги для трубдействовать как критически важное соединительное оборудование, которое соединяет прямые сегменты трубы, изменяет направление потока, разделяет или объединяет каналы для жидкости и адаптирует различные характеристики размеров трубопровода в гидравлических, механических и промышленных жидкостных контурах. В этой подробной статье рассматривается логика выбора сырья, рабочие процессы прецизионной обработки с ЧПУ, сценарии развертывания в нескольких отраслях, стандартизированная классификация компонентов, механизмы проверки контроля качества, сравнительный анализ производительности различных производственных процессов, систематические процедуры технического обслуживания и ответы на часто задаваемые технические вопросы для инженеров-механиков и техников по обслуживанию трубопроводов. В каждом разделе представлены действенные инженерные рекомендации по устранению рисков утечек в трубопроводе, уменьшению потерь из-за турбулентности потока и продлению полного цикла обслуживания интегрированных систем подачи жидкости без общих поверхностных объяснений функций аппаратного обеспечения разъемов.
Оглавление — щелкните каждую запись, чтобы перейти к соответствующему разделу содержимого.
- Основная функциональная ценность соединительного оборудования в промышленных трубопроводных сетях
- Стандарты выбора материалов для высоконадежных компонентов промышленных соединений
- Рабочий процесс точной обработки с ЧПУ для оборудования нестандартного соединения
- Полный охват промышленного применения в секторах механического производства
- Классификация стандартных компонентов и таблица функционального разделения
- Система контроля качества и сертификации оборудования, обработанного механической обработкой
- Правила эксплуатации долговременной защиты трубопроводов соединительного оборудования
- Решены часто задаваемые инженерно-технические вопросы
Основная функциональная ценность соединительного оборудования в промышленных трубопроводных сетях
Трубопроводы для промышленных жидкостей переносят жидкие среды, сжатый воздух, гидравлическое масло и вещества химической обработки в переменных диапазонах давления, колебаниях температуры и в условиях непрерывного циклического потока. Сами по себе сегменты прямых труб не могут образовывать полноценные функциональные цепи передачи, поскольку производственные схемы требуют направленных изгибов, ответвлений распределительных узлов, переходных адаптеров диаметра и герметичных точек подключения, чтобы соответствовать требованиям компоновки оборудования и проектирования технологического процесса. Без стандартизированного прецизионного соединительного оборудования конструкция трубопровода становится фрагментированной, подверженной структурным разрывам и постоянным утечкам жидкости, что нарушает стабильность заводского производства.
Каждая точка соединения в сети трубопроводов представляет потенциальные структурные слабые места, если допуски изготовления компонентов не соответствуют стандартам промышленной точности. Незначительные отклонения размеров на поверхностях резьбы, плоскостях сопрягаемых фланцев или внутренних отверстиях каналов создают неравномерный уплотнительный контакт, постепенно развивая микропросачивание в течение тысяч циклов колебаний давления. Прецизионные соединительные детали устраняют эти структурные дефекты за счет строго контролируемых процессов точения и фрезерования на станках с ЧПУ, которые фиксируют диапазоны допусков размеров в пределах микронного диапазона.
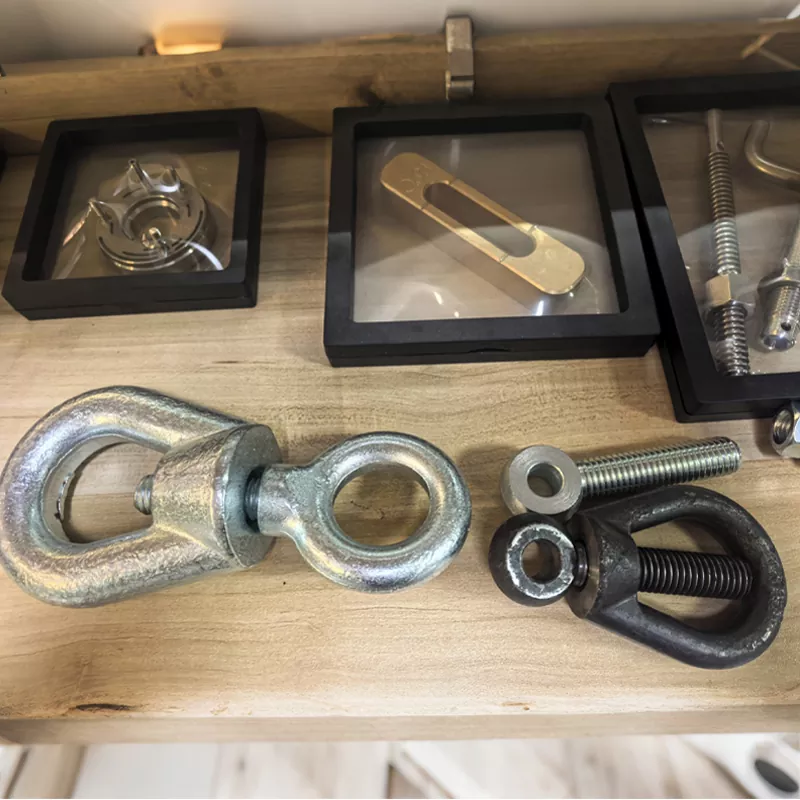
Функция регулировки направления потока
Угловые и изогнутые соединения изменяют ориентацию путей передачи жидкости для перемещения по рамам машин, корпусам оборудования и конструкционным барьерам завода без резки и доработки основных прямых участков труб. Плавный переход внутреннего отверстия устраняет острые внутренние края, которые создают турбулентность потока, потерю среднего давления и локализованную эрозию внутренних стенок трубопровода во время длительной непрерывной эксплуатации.
Многоветвевая структура распределения потоков
Тройниковые и крестообразные соединительные компоненты разделяют отдельные входящие потоки жидкости на несколько независимых каналов подачи для одновременной подачи питания в параллельные блоки производственного оборудования. Равномерная внутренняя симметрия каналов поддерживает сбалансированный объем потока во всех выходных отверстиях, предотвращая неравномерное распределение подачи среды, которое приводит к нестабильной работе оборудования на нескольких производственных линиях.
Переход диаметра и герметичное окончание
Переходные и штекерные соединения соединяют трубопроводы с несовпадающими номинальными диаметрами, а варианты с заглушками и глухими фланцами обеспечивают полностью герметичные конечные точки для тестирования трубопровода, остановки для технического обслуживания и изоляции неиспользуемых цепей. Прецизионно обработанные переходные поверхности позволяют избежать резких изменений размеров отверстий, которые вызывают кавитацию жидкости и ускоренный износ материала в узлах трубопровода.
- Обработанные сопрягаемые поверхности резьбы и фланцев обеспечивают равномерное сжатие эластомерных уплотнительных прокладок, блокируя проникновение жидкости при динамических колебаниях рабочего давления.
- Интегрированная гладкая геометрия внутреннего канала минимизирует сопротивление турбулентному потоку, снижая общее энергопотребление системы, необходимое для циркуляции жидких или газообразных промышленных сред.
- Модульная архитектура взаимозаменяемых компонентов упрощает изменение компоновки трубопроводов при реконструкции производственных линий и модернизации оборудования.
- Структурно армированные заготовки из сырья противостоят механической вибрационной усталости, распространенной на промышленных объектах, работающих в течение 24 часов непрерывно.
Инженерные группы объектов часто недооценивают совокупные эксплуатационные потери, вызванные низкоточным соединительным оборудованием. Постоянные микроутечки в десятках соединений трубопроводов по всей территории завода постоянно снижают постоянство рабочего давления в системе, вынуждая насосное и компрессорное оборудование работать с повышенными уровнями нагрузки, чтобы компенсировать потери среды. Единообразное прецизионное изготовление всех соединительных соединений устраняет эту скрытую эксплуатационную нагрузку, стабилизирует базовую потребность системы в энергии и устраняет незапланированные простои из-за технического обслуживания, вызванные разливом жидкости и коррозией компонентов в дефектных точках соединения.
Фитинги для трубРазработанные с помощью прецизионной обработки на станке с ЧПУ, они обеспечивают постоянную однородность размеров на каждой сопрягаемой поверхности, решая основные проблемы структурной нестабильности, возникающие из-за литых или штампованных альтернативных соединительных деталей с низкими допусками, широко используемых в непромышленных трубопроводах легкой эксплуатации.
Стандарты выбора материалов для высоконадежных компонентов промышленных соединений
Выбор сырья формирует основополагающий слой, определяющий долгосрочные эксплуатационные характеристики всего оборудования для подключения трубопроводов, поскольку различные составы промышленных сред, диапазоны рабочих температур и диапазоны нагрузок под давлением предъявляют особые требования к химической коррозии и механическим нагрузкам к заготовкам компонентов. Обычные несортированные металлические сплавы не могут выдерживать суровые заводские условия эксплуатации, что приводит к преждевременному окислению поверхности, деформации резьбы и внутреннему структурному растрескиванию под постоянными циклическими нагрузками давления.
Оценка выбора материала проводится по трем основным параметрам оценки: механическая прочность на растяжение и сжатие для предотвращения риска разрыва трубопровода под давлением, химическая инертность по отношению к транспортируемой текучей среде для предотвращения поверхностной коррозии и загрязнения среды, а также температурная стабильность для предотвращения размягчения материала или хрупкого разрушения в экстремальных условиях эксплуатации в цехе.
- Материал заготовки из углеродистой стали: высокая прочность на разрыв для гидравлических контуров, работающих при высоких нагрузках и системах передачи сжатого воздуха под высоким давлением; антикоррозионное покрытие поверхности, наносимое после механической обработки для противодействия атмосферному окислению в стандартных условиях внутри мастерских
- Марки сплавов нержавеющей стали: превосходная стойкость к кислотным, щелочным и водным промышленным средам, идеально подходят для пищевой, химической промышленности и прокладки трубопроводов для морских жидкостей с повышенным уровнем влажности окружающей среды.
- Заготовки из алюминиевого сплава: малый общий вес компонентов для снижения структурной нагрузки на монтажные кронштейны рамы машины, подходят для легких пневматических распределительных систем в составе прецизионного автоматизированного сборочного оборудования.
- Составы латунных сплавов: превосходная гладкость резьбы при обработке резьбы и естественная коррозионная стойкость к воде и масляным средам с низкой вязкостью, широко используются для прецизионных соединений контуров управления жидкостью малого диаметра.
Каждый вариант сырья проходит стандартизированные процедуры предварительной обработки заготовки для устранения внутренних дефектов материала, таких как литейные поры, неровности зерен металла и поверхностные оксидные слои, которые могут ухудшить характеристики уплотнения готового компонента. Токарное и фрезерное оборудование с ЧПУ обрабатывает полностью гомогенизированную цельную прутоковую заготовку, а не пористые литые заготовки, обеспечивая постоянную механическую прочность каждого готового соединительного оборудования.
Процессы обработки поверхности после механической обработки еще больше продлевают срок службы компонентов. Гальваника, пассивация и пескоструйная обработка поверхности создают защитные внешние барьеры, которые блокируют прямой контакт между основным металлическим материалом и коррозионными частицами в воздухе или транспортируемой жидкой средой. Спецификации обработки поверхности настраиваются в соответствии с точными заводскими параметрами окружающей среды, собранными на первоначальных этапах консультаций по проектированию трубопровода.
Рабочий процесс точной обработки с ЧПУ для оборудования нестандартного соединения
Стандартное соединительное оборудование массового производства основано на процессах формования литьем и штамповкой, которые создают широкие диапазоны допусков на размеры и шероховатые поверхности внутренних каналов потока, непригодные для высокоточных промышленных производственных систем. Изготовленное по индивидуальному заказу соединительное оборудование использует полные рабочие процессы токарной обработки с ЧПУ и многоосное фрезерование, которые фиксируют все критические допуски на размеры сопряжения в пределах микронного диапазона точности, отвечая строгим требованиям спецификаций машиностроительных чертежей для сложных проектов компоновки трубопроводов.
Полный цикл производства начинается с ввода данных цифровых инженерных чертежей, где файлы схем CAD определяют каждый шаг резьбы, внутренний диаметр отверстия, толщину фланца и параметры переходной кривой для каждого отдельного варианта компонента. Системы управления станками с ЧПУ интерпретируют цифровые размерные данные для выполнения полностью автоматических циклов резки без вмешательства вручную, которое приводит к человеческим ошибкам в геометрии готовой детали.
Этап подготовки сырого брускового сырья
Заготовка из твердого металла подвергается продольной резке в соответствии с требованиями к размеру заготовки, после чего следует удаление заусенцев с поверхности и проверка дефектов для удаления потрескавшихся, окисленных или неровных сегментов материала, которые могут поставить под угрозу структурную целостность готового оборудования во время циклов обработки. Равномерный размер заготовки стабилизирует нагрузку на режущий инструмент во время автоматизированных операций обработки с ЧПУ.
Многоосевая токарная обработка стержня с ЧПУ
Горизонтальный токарный станок с ЧПУ выполняет обработку наружного диаметра, сверление внутренних отверстий и точную нарезку резьбы в непрерывных автоматизированных циклах. Программирование траектории инструмента поддерживает постоянную скорость подачи резания и скорость вращения шпинделя, чтобы исключить изменение шероховатости поверхности на всех сопрягаемых поверхностях резьбы и уплотнительных плоскостей, что критически важно для герметичной сборки трубопроводных соединений.
Постобработка и проверка качества
Обработанные детали проходят через автоматизированные станции удаления заусенцев, чистовой обработки поверхности и прецизионного контроля размеров. Координатно-измерительное оборудование проверяет все критические допуски на размеры по оригинальным техническим чертежам перед нанесением антикоррозионного покрытия на поверхность и окончательными процедурами упаковки партии.
Дополнительная обработка при многоосном фрезеровании позволяет решить сложные некруглые структурные особенности, такие как массивы отверстий под болты для крепления фланцев, асимметричные соединения отводных каналов и нестандартная геометрия позиционирующих пазов, необходимая для интеграции в трубопровод специализированного промышленного оборудования. Комбинированные рабочие процессы токарных и фрезерных станков исключают этапы повторного зажима вторичных компонентов, которые приводят к смещению размеров между отдельными станциями обработки, что еще больше повышает общую согласованность допусков готовой детали.
Масштабируемость серийного производства позволяет сбалансировать небольшие объемы заказных единичных заказов и крупносерийные стандартизированные циклы массового производства компонентов, а возможность быстрого перепрограммирования траектории инструмента на оборудовании с ЧПУ минимизирует время простоя производственной линии при перенастройке между партиями оборудования с различными спецификациями. Эта гибкая производственная архитектура поддерживает разнообразные требования проектов по проектированию трубопроводов во всех отраслях промышленного производства.
Фитинги для трубИзготовленные с помощью комплексных автоматизированных процессов обработки с ЧПУ, устраняют ограничения несоответствия размеров, присущие традиционным технологиям производства отливок, обеспечивая воспроизводимую точность для крупномасштабных проектов строительства сетей заводских трубопроводов.
Полный охват промышленного применения в секторах механического производства
Практически на каждом производственном объекте, использующем трубопроводные контуры для передачи жидкости, требуется подобранное прецизионное соединительное оборудование, адаптированное к конкретным отраслевым рабочим давлениям, составу среды и стандартам чистоты. Различные производственные вертикали предъявляют уникальные требования к производительности компонентов соединений трубопроводов, которым обычное универсальное оборудование не может полностью удовлетворить, требуя индивидуальных сортов сырья, допусков на размеры и обработки поверхности для каждой области применения.
Производство автомобильного оборудования
В контурах гидравлических зажимных приспособлений, жидкостных линиях стендов для испытаний компонентов транспортных средств и пневматических распределительных сетях автоматизированных сборочных станций используются высокопрочные соединительные детали из сплавов, сертифицированные в соответствии со стандартами соответствия IATF 16949. Прецизионные допуски резьбы предотвращают утечку гидравлического масла во время циклов зажима компонентов под высоким давлением, а виброустойчивые конструкции заготовок противостоят усталостному растрескиванию от непрерывной вибрации при движении роботизированного оборудования.
Общепромышленное гидравлическое оборудование
В машинах для литья под давлением, гидравлических прессах для штамповки металла и узлах подъемных цилиндров для материалов используется толстостенное соединительное оборудование, позволяющее удерживать высоковязкое гидравлическое масло при длительных пиковых нагрузках рабочего давления. Гладкие внутренние каналы потока уменьшают падение давления жидкости в гидравлических распределительных трубопроводах машины на большие расстояния, стабилизируя скорость реакции привода и постоянство выходного усилия.
Линии пищевой и фармацевтической промышленности
Соединительные детали из нержавеющей стали с зеркальной полировкой внутренних поверхностей соответствуют требованиям гигиены, предъявляемым к трубопроводам для транспортировки пищевых жидкостей и фармацевтических сред. Гладкая непористая геометрия внутреннего канала исключает зоны накопления остатков среды, которые способствуют росту микробов, упрощая регулярные циклы безразборной мойки трубопровода без разборки узлов соединительного оборудования.
Дополнительные ключевые вертикали развертывания включают контуры гидравлического управления садовой техникой, трубопроводы распределения сжатого воздуха для тормозов грузовиков и прицепов, системы циркуляции смазочно-охлаждающей жидкости при металлообработке, пневматическое оборудование для автоматизации упаковки и инфраструктуру передачи морских промышленных жидкостей. Каждая вертикаль регулирует характеристики соединительного оборудования в соответствии с максимальным рабочим давлением, рабочим окном температуры окружающей среды и химической совместимостью с транспортируемой технологической средой.
Центральные заводские установки основного коллектора жидкости используют толстостенные соединительные компоненты большого диаметра для распределения подачи первичной жидкости по всем зонам производственного цеха, а небольшие компактные прецизионные варианты монтируются непосредственно на отдельные автономные автоматизированные шкафы управления машиной для локализованного регулирования и распределения жидкости в контуре. Многоуровневое определение размеров компонентов в соответствии со стандартами номинального диаметра трубопровода устраняет необходимость в специальном переходном адаптере во время работ по расширению и реконструкции схемы трубопровода.
Стандартизированная взаимозаменяемость компонентов, обработанных на станках с ЧПУ, упрощает управление запасами запасных частей для производственных предприятий с несколькими цехами, а унифицированные спецификации размеров для соответствующих вариантов аппаратного обеспечения номинального диаметра сокращают общее количество уникальных запасных частей, хранящихся в складских системах предприятия.
Классификация стандартных компонентов и таблица функционального разделения
Все оборудование для промышленных соединений можно классифицировать по основному функциональному назначению, конструктивной геометрии и сценарию применения схемы трубопровода, создавая стандартизированные структуры классификации, которые упрощают выбор компонентов машиностроения на этапах разработки проекта трубопровода. В следующей таблице представлены основные семейства аппаратного обеспечения, а также основные функциональные атрибуты и типичные сценарии промышленного развертывания, что позволяет оптимизировать рабочие процессы согласования спецификаций для инженеров-конструкторов.
| Категория оборудования | Основная функциональная характеристика | Основные сценарии промышленного развертывания |
|---|---|---|
| Угловые и изогнутые соединительные элементы | Отрегулируйте направление пути передачи потока жидкости при фиксированных угловых смещениях. | Прокладка рамы машины, схема прокладки трубопровода через стену, схема внутреннего контура жидкости корпуса оборудования |
| Компоненты тройника и крестовины | Разделение одного входящего потока жидкости на два или четыре независимых выходных канала подачи. | Многостанционные параллельные коллекторы подачи жидкости для оборудования, распределенные сети цехов сжатого воздуха |
| Переходники и переходники | Соедините сегменты трубопровода, номинальный внутренний диаметр которых не соответствует спецификациям. | Сужение ответвления главного коллектора, подключение большого первичного трубопровода к цепям управления небольшим прецизионным оборудованием. |
| Фланцевое оборудование для герметичного соединения | Полностью герметичный соединительный узел трубопровода большого диаметра с прокладкой, компрессионно-герметизирующей конструкцией. | Строительство сверхмощных гидравлических магистральных трубопроводов высокого давления, линий передачи жидкости на большие расстояния для химической переработки. |
| Компоненты разъемов и колпачков | Создайте полностью герметичные оконечные точки для тестирования трубопроводов, изоляции при обслуживании и блокировки неиспользуемых цепей. | Временные испытания трубопровода под давлением, изоляция контуров запасного оборудования, расширение объекта зарезервированных портов трубопровода |
| Быстроразъемные соединения Union | Разъемное герметичное соединение, не требующее инструментов, для участков трубопровода, требующих частого демонтажа и технического обслуживания. | Оборудование для прецизионной маркировки и автоматизации наполнения, периодическая проверка соединений трубопроводов для отбора проб жидкости. |
В каждом подсемействе классификации первичного оборудования варианты вторичных размеров охватывают все стандартные отраслевые спецификации номинального диаметра, начиная от миниатюрных прецизионных схем автоматизации микродиаметра и заканчивая крупными промышленными размерами главного коллекторного трубопровода. Форматы резьбовых соединений включают стандарты NPT, PT, BSP и метрическую резьбу, что соответствует региональным глобальным стандартам строительства заводских трубопроводов на рынках производственных предприятий Северной Америки, Европы и Азии.
Могут быть разработаны специальные модифицированные варианты конструкции, отвечающие уникальным ограничениям компоновки, включая смещенные разветвления, многоугольные композитные изогнутые каналы и встроенные монтажные опорные фланцы для прямой фиксированной установки на раме машины без отдельного вспомогательного оборудования кронштейна. Полная гибкость обработки на станках с ЧПУ позволяет производить эти нестандартные конструкции с индивидуальной геометрией без чрезмерного увеличения времени производственного цикла по сравнению с рабочими процессами производства жестких литейных форм.
Система контроля качества и сертификации оборудования, обработанного механической обработкой
Неконтролируемые отклонения размеров, загрязненность сырья и неполная обработка поверхности приводят к постоянным сбоям в работе трубопроводов, которые нарушают непрерывный производственный график завода. Строгие многоэтапные рабочие процессы проверки качества, применяемые на этапах подготовки заготовок, механической обработки с ЧПУ и последующей обработки, позволяют исключить партии несоответствующих компонентов перед поставкой клиентам, занимающимся проектированием промышленных трубопроводов. Стандартизированные международные сертификационные критерии подтверждают последовательное внедрение системы контроля качества производства на протяжении всего цикла производства компонентов.
Входной контроль сырья и заготовок
Все поступающие металлические прутки проходят спектроскопические испытания химического состава и отбор образцов на механическую прочность на разрыв для подтверждения соответствия заказанным спецификациям марки сплава. Визуальное сканирование поверхности обнаруживает внутренние трещины материала, литейные поры и слои окисления, которые могут поставить под угрозу механические характеристики готовых компонентов во время циклов эксплуатации трубопровода.
Проверка размеров в процессе обработки на станке с ЧПУ
Отбор проб на координатно-измерительной машине проверяет критический шаг резьбы, диаметр внутреннего отверстия, толщину фланца и допуски плоскостности плоскости уплотнения при фиксированных интервалах производства партий. Случайное извлечение компонентов из активных линий обработки выявляет дрейфующие параметры резки станка до того, как возникнет полная несоответствие размеров партии, что снижает объем готовых несоответствующих компонентов.
Окончательное тестирование давления партии и характеристик уплотнения
Готовые элементы аппаратного обеспечения, изготовленные по выбору, проходят гидростатическое испытание на разрыв под давлением и проверку цикла выдержки устойчивого давления для подтверждения структурной целостности при номинальных нагрузках при максимальном рабочем давлении. Процедуры испытаний на герметичность подтверждают полную герметичность сопрягаемых поверхностей резьбы и фланцев со стандартными промышленными эластомерными прокладками в условиях моделирования динамических колебаний давления.
- Сертификация системы управления качеством ISO 9001 стандартизирует сквозное отслеживание записей производственного контроля для полной прослеживаемости партий компонентов.
- Сертификация автомобильной промышленности IATF 16949 устанавливает улучшенные протоколы контроля точности допусков для производства оборудования гидравлических и пневматических цепей транспортных средств.
- Соответствие стандарту экологического менеджмента ISO 14001 регулирует обращение с отходами и использование химикатов для отделки поверхности в циклах производства компонентов.
- Сертификация безопасности труда ISO 45001 обеспечивает соблюдение стандартизированных протоколов безопасности при эксплуатации станков и тестировании компонентов в производственных цехах.
Полная документация по отслеживанию партии сопровождает каждую поставляемую партию оборудования, фиксируя происхождение партии сырья, временные метки смены производства на станках с ЧПУ, результаты выборочного контроля размеров и данные испытаний под давлением для полной поддержки аудита качества после поставки. Комплексное соответствие требованиям сертификации исключает необходимость проверки качества компонентов сторонними организациями для инженерных групп клиентов на этапах ввода в эксплуатацию проекта трубопровода.
Нинбо Dyfab Industry Co., Ltd.обеспечивает полное соответствие всем четырем основным международным стандартам сертификации производства, упомянутым выше, интегрируя многоэтапное автоматизированное контрольное оборудование в каждый производственный процесс обработки с ЧПУ для обеспечения постоянной точности размеров во всех партиях соединительного оборудования, изготовленных по индивидуальному заказу.
Правила эксплуатации долговременной защиты трубопроводов соединительного оборудования
Даже в соединительных деталях, изготовленных с высокой точностью, постепенно накапливаются поверхностные загрязнения, износ резьбовых уплотнений и незначительная коррозия в течение тысяч циклов колебаний давления без планового профилактического обслуживания. Установление стандартизированных интервалов проверки и обслуживания, соответствующих количеству часов работы оборудования объекта, сводит к минимуму незапланированные неисправности из-за утечек в соединениях трубопроводов и продлевает общий срок службы всех установленных компонентов соединений в сетях передачи жидкости.
- 1. Ежемесячный план визуального внешнего осмотра: проверьте все открытые поверхности соединительного оборудования на наличие коррозии, изменения цвета, просачивания внешних остатков жидкости и ослабленной резьбы или потери крутящего момента затяжки фланцевых креплений во всех точках соединения трубопровода.
- 2. Ежеквартальная разборка цикла замены уплотнительных компонентов: Снимите часто используемые муфтовые и резьбовые соединения для замены устаревших эластомерных прокладок и слоев уплотнительной ленты из ПТФЭ, разрушенных в результате циклических температур и химического воздействия текучей среды.
- 3. Полугодовая проверка полной герметичности системы давления: нанесите раствор для тестирования мыльных пузырей на каждую сопрягаемую поверхность соединения трубопровода в условиях полной нагрузки рабочего давления системы, чтобы определить точки микропросачивания, невидимые во время статического отключения объекта при разгерметизации.
- 4. Ежегодное полное обслуживание поверхности оборудования: очистите скопившуюся промышленную пыль и химические остатки с внешних поверхностей компонентов салфетками с нейтральным растворителем, повторно нанесите дополнительные слои антикоррозионного поверхностного покрытия на открытые неполированные участки основного материала металлических заготовок.
Предприятия, работающие в промышленной среде с высокой влажностью, химическими парами или тяжелыми частицами в воздухе, должны сократить все плановые интервалы технического обслуживания на пятьдесят процентов, чтобы противодействовать ускоренной скорости деградации поверхности компонентов. Неустраненная поверхностная коррозия постепенно проникает в сопрягаемые плоскости резьбы и фланцев, создавая постоянные неровности поверхности, которые невозможно устранить простой заменой прокладок и которые требуют полной разборки и замены узла соединительного оборудования.
Во время процедур технического обслуживания при разборке трубопровода технические специалисты должны записывать все наблюдаемые размеры износа и места утечек, чтобы использовать их для корректировки спецификации класса материала соединительного оборудования для участков контура трубопровода, подвергающихся высоким нагрузкам, на этапах планирования модернизации трубопроводной системы объекта и проектирования реконструкции. Сбор данных журнала долгосрочного технического обслуживания позволяет инженерным группам оптимизировать размеры оборудования и выбор материалов с учетом условий эксплуатации на конкретном заводе.
Решены часто задаваемые инженерно-технические вопросы
1. Какой основной разрыв в производительности отличает соединительное оборудование, изготовленное на станке с ЧПУ, от литых альтернатив массового производства?
Процессы формовки отливок создают пористые внутренние структуры материала, широкие диапазоны допусков по размерам и шероховатые неровные поверхности внутренних каналов потока, которые создают повышенную турбулентность жидкости и постоянный риск микроутечек в сопрягаемых соединениях. В процессах многоосной токарной и фрезерной обработки с ЧПУ используются сплошные однородные металлические заготовки прутков, фиксирующие все критические допуски на размеры уплотнений и резьбы в пределах точности микронного уровня, обеспечивая при этом гладкую непрерывную геометрию внутреннего отверстия, которая сводит к минимуму сопротивление потоку жидкости и потенциальную утечку в соединениях в течение полных циклов нагрузки под рабочим давлением.
2. Как выбрать подходящие марки сплавов сырья для специализированных промышленных сред передачи жидкостей?
Выбор марки материала требует перекрестной ссылки на три основных рабочих параметра: максимальное устойчивое рабочее давление в трубопроводе, значение химического pH и состав растворителя транспортируемых жидких сред, а также средний диапазон температур окружающей среды в цехе производственного объекта. Марки сплавов нержавеющей стали обеспечивают превосходную инертность по отношению к кислотным и щелочным технологическим жидкостям, углеродистая сталь выдерживает нагрузки в контурах экстремально высокого давления, латунь подходит для линий пневматического управления водой и маслом низкого давления, а легкий алюминиевый сплав подходит для автоматических распределительных сетей сжатого воздуха с низкой нагрузкой.
3. Можно ли изготовить нестандартные варианты оборудования для геометрических соединений с помощью рабочих процессов обработки на станках с ЧПУ?
Многоосное обрабатывающее оборудование с ЧПУ поддерживает полную настройку всех структурных геометрических особенностей, включая смещенные ответвленные каналы, многоугольные композитные изогнутые пути потока, встроенные основания монтажных фланцев и асимметричное расположение отверстий для болтов. Файлы цифровых инженерных чертежей CAD напрямую импортируются в системы управления станками для создания индивидуальных траекторий режущего инструмента без дорогостоящего изготовления постоянных литейных форм, поддерживая как небольшие партии прототипов единичных единиц, так и крупномасштабное массовое производство нестандартных спецификаций соединительного оборудования.
4. Какие стандартизированные сертификационные критерии подтверждают стабильное качество производства оборудования для промышленных подключений?
Четыре основных международных стандарта соответствия устанавливают универсальные стандарты контроля качества производства обрабатываемого промышленного оборудования: ISO 9001 регулирует общую отслеживаемость системы управления качеством производства, IATF 16949 обеспечивает соблюдение расширенных правил точности допусков для компонентов гидравлического контура автомобильного сектора, ISO 14001 регулирует экологические рабочие процессы обработки сырья и обработки поверхности, а ISO 45001 определяет стандартизированные протоколы безопасности труда в мастерских для операций обработки с ЧПУ и испытаний компонентов под давлением.
5. Какие мероприятия по техническому обслуживанию устраняют постоянные микропротечки в местах резьбовых соединений трубопроводов?
Перед разборкой полностью сбросьте давление в целевом трубопроводном контуре, удалите все остатки старой тефлоновой ленты и изношенные эластомерные уплотнительные прокладки с сопрягаемых поверхностей резьбы, протрите вершины и впадины резьбы от скопившихся остатков жидкости и частиц поверхностной коррозии тканью с нейтральным растворителем, нанесите свежие равномерные слои уплотнительной ленты из ПТФЭ, следуя стандартным правилам направления намотки, и повторно затяните резьбовые соединения с калиброванными значениями крутящего момента, указанными в технических характеристиках аппаратного обеспечения, для создания равномерно сжатого уплотнительного контакта. плоскости без образования неравномерных зазоров.
6. Почему гладкая обработка внутренней поверхности отверстия снижает долгосрочную эксплуатационную нагрузку на трубопроводную систему?
Грубые неровные поверхности внутренних каналов создают локализованные зоны турбулентности потока жидкости, которые увеличивают общий перепад давления в контуре, вынуждая насосное и компрессионное оборудование работать на повышенных уровнях потребляемой мощности для поддержания заданного давления нагнетания в трубопроводе. Гладкая непрерывная геометрия внутреннего отверстия, обработанная с высокой точностью, исключает точки возникновения турбулентности, стабилизирует скорость потока жидкости и снижает базовое потребление энергии, необходимое для циркуляции жидкой или газообразной среды по всей компоновке сети промышленных трубопроводов в течение продолжительных непрерывных производственных циклов.
Для получения консультаций по размерам специального соединительного оборудования, изготовленного на станке с ЧПУ, рекомендаций по подбору марок материалов и поддержки спецификаций компоновки трубопроводов с учетом уникальных требований проекта по передаче промышленных жидкостей,связаться с намипредоставить полные файлы инженерных чертежей и данные о параметрах рабочей среды объекта на целевое рассмотрение технических спецификаций.
Свяжитесь с нами для получения технической поддержки
